Вакуумные насосы в деревообработке и мебельном производстве: применение в прессах, ЧПУ и вакуумном формовании
В статье раскрывается, как вакуумные насосы используются в деревообработке и мебельном производстве: разбор технологий для прессов, станков ЧПУ и вакуумного формования, сравнение решений, спецификации, советы экспертов и ответы на самые частые вопросы.
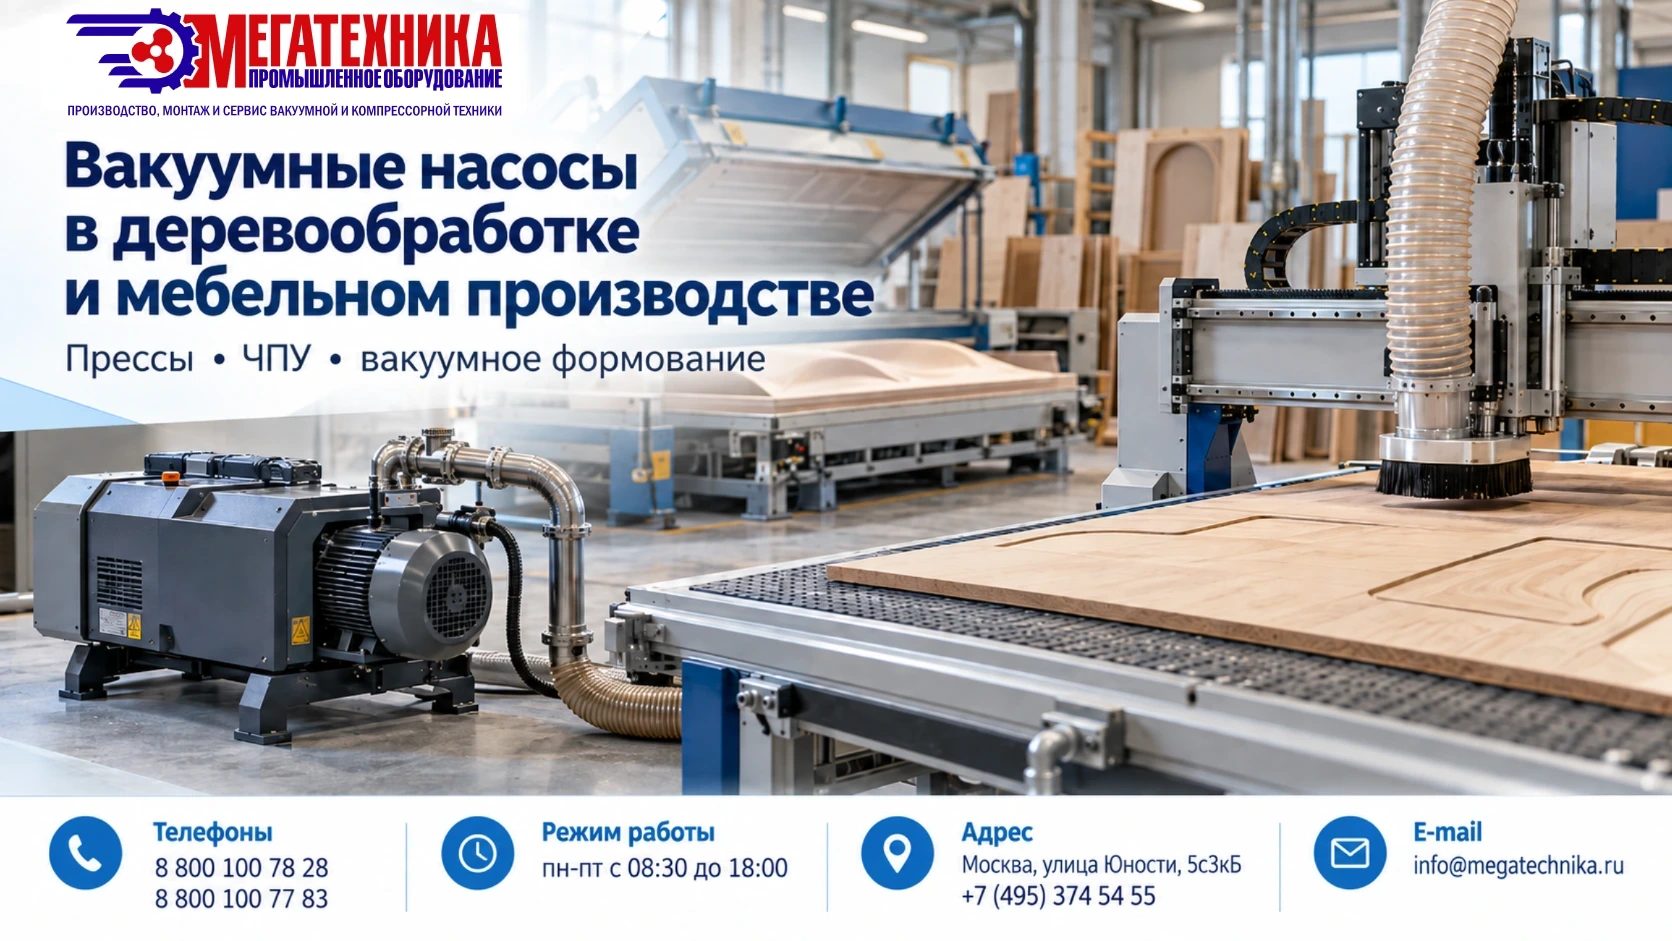
Какая роль вакуумных насосов в современных деревообрабатывающих и мебельных производствах?
Вакуумные насосы обеспечивают надежную фиксацию, ускоряют процессы склеивания и формования, а также повышают точность и скорость обработки древесины и плитных материалов.
В деревообработке и производстве мебели вакуумные насосы стали ключевым элементом для работы прессов, фиксации заготовок на ЧПУ и вакуумного формования. Их применение позволяет минимизировать механические повреждения, ускорить производственные циклы и снизить количество брака. Благодаря созданию разреженного пространства вакуумное оборудование обеспечивает равномерное распределение давления, что особенно важно при склеивании шпона, ламинировании и формовании сложных деталей. В условиях высокой конкуренции и необходимости быстрой переналадки производственных линий вакуумные системы позволяют добиться высокой гибкости и повторяемости операций.
Как работает вакуумный насос и какие бывают основные типы для деревообработки?
Вакуумный насос создает разрежение воздуха, позволяя фиксировать или формовать материалы; основные типы — пластинчато-роторные, когтевые, винтовые и жидкостно-кольцевые.
В пластинчато-роторных насосах используются вращающиеся лопасти и герметичная камера, что позволяет быстро достигать высокого вакуума — такой тип наиболее популярен для прессов и ЧПУ. Когтевые (кулачковые) насосы, например, когтевые насосы DVP, работают по принципу синхронного вращения роторов, не соприкасающихся друг с другом, что обеспечивает длительный ресурс и отсутствие масляных выбросов. Винтовые насосы обеспечивают стабильное разрежение и хорошо подходят для длительных непрерывных процессов. Жидкостно-кольцевые насосы применяются реже, в основном для удаления влажного воздуха или газов с примесями.
Выбирая пластинчато-роторный насос ради компактности и доступности, производитель жертвует необходимостью регулярной замены масла и чувствительностью к пыли. Основной компромисс когтевого решения — более высокая цена ради минимального обслуживания и длительного срока службы.
Совет эксперта компании «Мегатехника»
Для работы с древесиной, склонной к выделению смолы или пыли, предпочтительнее использовать безмасляные насосы Мегатехника: отсутствие масла снижает риск загрязнения заготовок и упрощает сервис.
Чем отличаются вакуумные насосы для прессов, ЧПУ и формовочных столов?
Выбор типа насоса определяется требованиями к уровню вакуума, производительности и типу обрабатываемых материалов.
Для мембранных и гидравлических прессов обычно применяются масляные пластинчато-роторные насосы, способные создавать глубокий вакуум (до 0,1 мбар), что необходимо для качественного склеивания шпона или ламинирования. На ЧПУ-станках важна стабильность и скорость разрежения: здесь часто используют безмасляные пластинчато-роторные или когтевые насосы, где приоритет — чистота и минимальное обслуживание. Для вакуумного формования, особенно при работе с термопластиками, требуется высокая скорость откачки, поэтому применяют винтовые или когтевые насосы с высокой производительностью.
Обратная сторона медали высокой производительности — это повышенные требования к герметичности системы и расходу электроэнергии.
Какой уровень вакуума и производительность нужны для разных задач?
Для прессования шпона требуется разрежение до 0,1–1 мбар, для фиксации на ЧПУ — 100–200 мбар, для формования пластика — 5–50 мбар; производительность подбирается по площади рабочих столов и количеству одновременно работающих зон.
Например, при ламинировании дверных полотен площадью 2 м² на мембранном прессе требуется насос производительностью не менее 40 м³/ч при остаточном давлении 0,5 мбар. Для ЧПУ с вакуумным столом 1,5×3 м достаточно производительности 60–100 м³/ч при остаточном давлении 150 мбар. При формовании деталей из ABS или ПВХ необходима производительность от 100 м³/ч с возможностью быстрого набора вакуума.
Почему вакуумные насосы вытеснили механические системы фиксации и прессования?
Вакуумные насосы обеспечивают равномерное давление без риска повреждения заготовок, ускоряют переналадку и позволяют автоматизировать процессы.
Ранее в деревообработке широко применялись механические струбцины, винтовые и гидравлические прессы, а фиксация на станках осуществлялась с помощью прижимов и зажимов. Главный недостаток — неравномерное распределение давления, риск деформации и повреждения поверхности, ограниченная скорость переналадки. Попытки внедрять пневматические системы также не дали нужного эффекта из-за сложности герметизации и низкой точности.
Вакуумные насосы позволили отказаться от сложных механических приспособлений, сократить время на установку заготовок и повысить качество готовой продукции. Согласно данным Ассоциации производителей деревообрабатывающего оборудования Германии (VDMA, 2023), внедрение вакуумных систем сокращает время переналадки в среднем на 40% и снижает процент брака на 25% по сравнению с классическими методами.
Совет эксперта компании «Мегатехника»
Обратите внимание: при переходе на вакуумные системы важно тщательно проверять герметичность всех соединений — даже небольшие утечки резко снижают эффективность и могут привести к нестабильной работе пресса или ЧПУ.
В чем особенности работы вакуумных насосов в прессах для шпона и ламинирования?
Вакуумные насосы в прессах для шпона и ламинирования создают равномерное давление по всей площади заготовки, что критично для качественного склеивания и отсутствия пузырей.
В мембранных и вакуумных прессах насосы обеспечивают быстрое достижение глубокого вакуума, что позволяет равномерно прижать шпон или пленку к поверхности МДФ или массива. Это особенно важно при работе с крупногабаритными деталями, где механические прижимы не обеспечивают нужной однородности. Компромисс — необходимость регулярного контроля состояния мембраны и фильтров, а также поддержание чистоты системы для предотвращения попадания клея и пыли в насос.
Проблема: На мебельной фабрике при склеивании шпона на дверных полотнах возникали вздутия и отслоения.
Решение: Установка пластинчато-роторного насоса Busch R5 с производительностью 63 м³/ч.
Результат: Снижение процента брака с 8% до 1,5% за счет равномерного давления по всей площади.
Какие проблемы могут возникать при эксплуатации вакуумных насосов в прессах?
Основные проблемы — падение уровня вакуума из-за утечек, загрязнение фильтров и попадание клея или пыли в насос.
Часто встречаются случаи, когда остаточный клей попадает в магистраль или фильтры, что приводит к перегреву и выходу насоса из строя. Для предотвращения подобных ситуаций рекомендуется использовать фильтры тонкой очистки и регулярно проверять состояние уплотнений. Также важно соблюдать интервалы обслуживания, особенно для масляных моделей.
Совет эксперта компании «Мегатехника»
При работе с прессами для шпона используйте системы автоматической продувки магистралей — это продлевает срок службы насоса и снижает риск аварийных остановок.
Как вакуумные насосы используются для фиксации заготовок на станках с ЧПУ?
Вакуумные насосы на ЧПУ обеспечивают быструю и надежную фиксацию заготовок без механических прижимов, что ускоряет работу и повышает точность обработки.
На станках с вакуумным столом насосы создают разрежение в специальных зонах, что позволяет мгновенно закреплять детали разной формы и размера. Это особенно важно при серийной обработке плит МДФ, ЛДСП, фанеры и композитных материалов. При смене формата или толщины детали не требуется перенастройка прижимных устройств, что экономит время и снижает трудозатраты. Компромисс — необходимость поддерживать чистоту поверхности стола и периодически менять уплотнители для сохранения герметичности.
Проблема: На участке обработки МДФ возникали смещения заготовок при фрезеровке сложных контуров.
Решение: Замена мембранного насоса на когтевой Becker KVT 3.100.
Результат: Повышение точности позиционирования на 0,3 мм и сокращение времени переналадки на 32%.
Какие насосы лучше выбирать для ЧПУ: масляные или безмасляные?
Для ЧПУ чаще выбирают безмасляные насосы, так как они не загрязняют детали и требуют минимального обслуживания.
Масляные насосы обеспечивают более глубокий вакуум, но требуют регулярной замены масла и фильтров, а также могут загрязнять воздух в цехе. Безмасляные пластинчато-роторные и когтевые насосы проще в эксплуатации, не выделяют запаха и подходят для работы в чистых помещениях. Компромисс безмасляных моделей — чуть меньшая глубина вакуума и более высокая стоимость по сравнению с масляными аналогами.
Как вакуумные насосы применяются в вакуумном формовании древесины и пластика?
Вакуумные насосы в формовании обеспечивают быстрое и равномерное прижатие нагретого материала к форме, что позволяет получать детали сложной геометрии без дефектов.
Вакуумное формование применяется для создания фасадов, гнутых элементов и декоративных панелей из шпона, МДФ и пластика. Насосы быстро откачивают воздух между формой и материалом, обеспечивая плотное прилегание и отсутствие воздушных пузырей. Важно выбирать модели с высокой производительностью, чтобы успеть сформировать изделие до остывания материала. Обратная сторона — необходимость подбирать насос с запасом по производительности, иначе возможны дефекты формы.
Согласно исследованию Fraunhofer IFAM (2022), внедрение когтевых насосов DVP в линиях формования позволило сократить цикл изготовления гнутых фасадов на 18% и снизить количество брака на 12%.
Какие особенности обслуживания вакуумных насосов в формовочных линиях?
Ключевые моменты — регулярная проверка фильтров, контроль температуры и удаление конденсата при работе с пластиками.
При работе с термопластиками возможно образование конденсата в магистралях, что требует установки сепараторов и периодической очистки системы. Для насосов с водяным охлаждением важно следить за состоянием теплообменников и уровнем жидкости. Пренебрежение обслуживанием приводит к падению производительности и увеличению энергозатрат.
Какие проблемы и неисправности наиболее характерны для вакуумных насосов в деревообработке?
Чаще всего встречаются утечки, падение уровня вакуума, перегрев, загрязнение фильтров и износ лопастей или уплотнений.
Падение вакуума обычно связано с утечками в магистралях или разгерметизацией столов и прессов, а также с износом уплотнительных элементов. Перегрев возникает при засорении фильтров или работе с превышением допустимой нагрузки. Загрязнение внутренних элементов приводит к снижению производительности и увеличению энергопотребления. Важно проводить регулярное техническое обслуживание и использовать рекомендованные расходные материалы.
Как продлить срок службы вакуумных насосов?
Для увеличения ресурса вакуумных насосов необходимо соблюдать интервалы обслуживания, использовать качественные фильтры и следить за герметичностью системы.
Регулярная замена масла (для масляных моделей), своевременная очистка или замена фильтров, контроль температуры и отсутствие попадания пыли и клея в насос — ключевые меры для продления срока службы. Использование оригинальных комплектующих и проведение диагностики раз в 6 месяцев позволяет предотвратить большинство поломок.
Что выбрать: пластинчато-роторный, когтевой или винтовой насос для деревообработки?
Выбор зависит от задач: пластинчато-роторные — для универсальных решений и прессов, когтевые — для длительной работы и ЧПУ, винтовые — для высокопроизводительных линий и формования.
Пластинчато-роторные насосы просты и доступны, но требуют регулярного обслуживания и чувствительны к загрязнению. Когтевые насосы обеспечивают длительный ресурс, не нуждаются в масле, подходят для работы в условиях высокой запыленности и длительных циклов. Винтовые насосы оптимальны для крупных производств с высокой нагрузкой, но требуют значительных инвестиций и сложнее в обслуживании. Основной компромисс — баланс между стоимостью владения, требованиями к обслуживанию и производительностью.
Какие современные решения для вакуумных систем предлагают ведущие производители?
Лидеры рынка предлагают модульные вакуумные станции, энергосберегающие насосы с частотным управлением и интеграцией в системы "Умного цеха".
Компании Busch, Becker, DVP, Gardner Denver и Мегатехника разрабатывают насосы с пониженным уровнем шума, автоматическим контролем производительности и удаленным мониторингом состояния. Популярны решения с частотными преобразователями, позволяющие экономить до 30% электроэнергии. Модульные станции позволяют легко масштабировать систему под нужды производства.
Совет эксперта компании «Мегатехника»
При выборе вакуумной станции ориентируйтесь не только на максимальную производительность, но и на возможность интеграции с ERP-системой предприятия — это упростит учет, диагностику и планирование обслуживания.
В чем главный аргумент против повсеместного внедрения вакуумных насосов в деревообработке?
Главный контраргумент — высокая стоимость внедрения и обслуживания вакуумных систем по сравнению с механическими решениями, особенно для малых производств.
Для небольших цехов и мастерских инвестиции в вакуумные насосы и сопутствующую инфраструктуру могут оказаться неоправданными, если объем производства невелик или требуется частая работа с нестандартными деталями. В ряде случаев классические механические прижимы проще и дешевле в обслуживании, а затраты на электроэнергию и сервис вакуумных систем не окупаются. Однако для средних и крупных производств, где важна скорость, повторяемость и качество, вакуумные насосы обеспечивают значительное конкурентное преимущество, снижая издержки на брак и повышая производительность.
В исследовании Woodworking Network (2023) отмечается, что окупаемость внедрения вакуумных систем на предприятиях с объемом производства свыше 2000 м² продукции в месяц составляет 12–18 месяцев, тогда как для малых мастерских этот срок может превышать 4 года.
Какие малоизвестные факты и нюансы важны при выборе и эксплуатации вакуумных насосов?
Многие пользователи недооценивают влияние температуры окружающей среды на производительность насоса: при перегреве эффективность вакуумирования падает на 8–12%. Использование дешевых неоригинальных лопастей сокращает ресурс насоса до 60%. При работе с влажными материалами обязательно требуется установка конденсатоотделителей, иначе возможен гидроудар и выход из строя. На предприятиях с высокой запыленностью рекомендуется применять насосы с автоматической системой продувки и фильтрацией. Важно помнить, что даже небольшие утечки (0,5 мм²) могут снизить эффективность системы на 15% — это сопоставимо с потерь давления в гидравлике при микротрещинах.
Для понимания принципа работы вакуумной фиксации можно провести аналогию с медицинским присосом: чем плотнее контакт между поверхностями и чем выше разрежение, тем сильнее удерживается объект — так и на ЧПУ-столе, где вакуум удерживает заготовку без механических зажимов.
Сравнительная таблица: вакуумные насосы для деревообработки
| Тип насоса | Глубина вакуума (мбар) | Производительность (м³/ч) | Требования к обслуживанию | Стоимость владения (руб/год) |
|---|---|---|---|---|
| Пластинчато-роторный масляный | 0,1–0,5 | 40–250 | Регулярная замена масла, фильтров | от 60 000 |
| Безмасляный когтевой | 20–150 | 60–300 | Минимальное обслуживание, замена лопастей | от 80 000 |
| Винтовой | 5–50 | 100–600 | Плановое обслуживание, контроль смазки | от 120 000 |
Технические характеристики вакуумных насосов для деревообработки
| Параметр | Пластинчато-роторный | Когтевой | Винтовой |
|---|---|---|---|
| Макс. производительность (м³/ч) | 250 | 300 | 600 |
| Остаточное давление (мбар) | 0,1–0,5 | 20–150 | 5–50 |
| Потребляемая мощность (кВт) | 1,1–7,5 | 1,5–8,5 | 3,0–15,0 |
| Уровень шума (дБА) | 62–72 | 63–75 | 68–78 |
| Ресурс до ТО (ч) | 10 000 | 20 000 | 18 000 |
Часто задаваемые вопросы
Для чего нужны вакуумные насосы в деревообработке?
Вакуумные насосы используются для фиксации заготовок на ЧПУ, работы прессов при склеивании шпона и ламинировании, а также для вакуумного формования деталей сложной формы.
Какой вакуумный насос выбрать для ЧПУ?
Для ЧПУ чаще всего выбирают безмасляные пластинчато-роторные или когтевые насосы, так как они требуют минимального обслуживания и не загрязняют детали.
Какой уровень вакуума нужен для пресса по шпону?
Для прессов по шпону требуется остаточное давление 0,1–1 мбар и производительность не менее 40 м³/ч на 2 м² площади.
Какие проблемы чаще всего встречаются при работе вакуумных насосов?
Чаще всего возникают утечки, падение уровня вакуума, загрязнение фильтров, попадание клея и износ лопастей или уплотнений.
Как продлить срок службы вакуумного насоса?
Регулярно обслуживайте насос, используйте качественные фильтры, следите за герметичностью системы и не допускайте попадания пыли и клея внутрь оборудования.

ИНН: 7801399929
ОГРН: 1067847293392